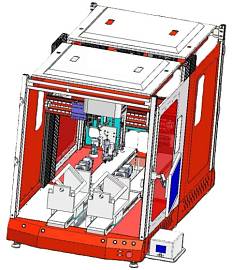
Настольный дозатор, SD-400i-2
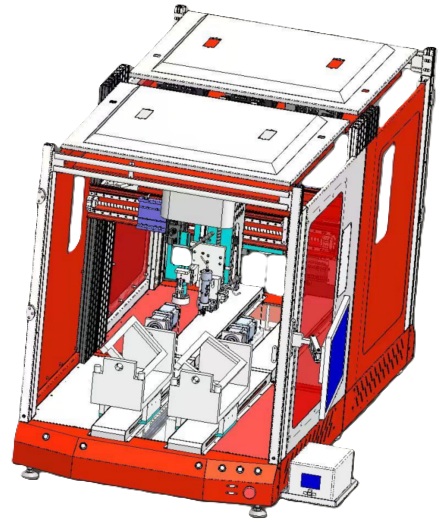
Описание
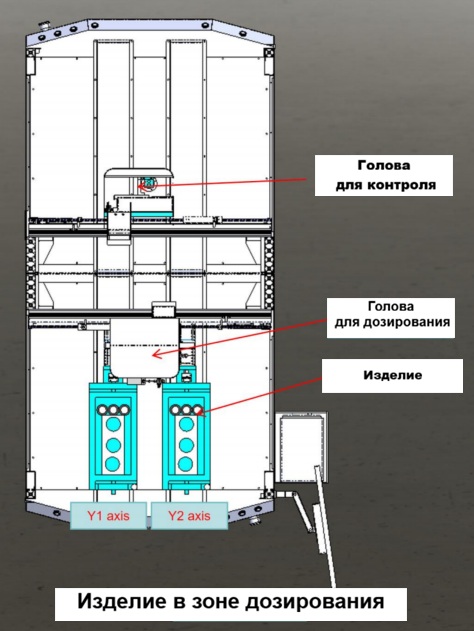
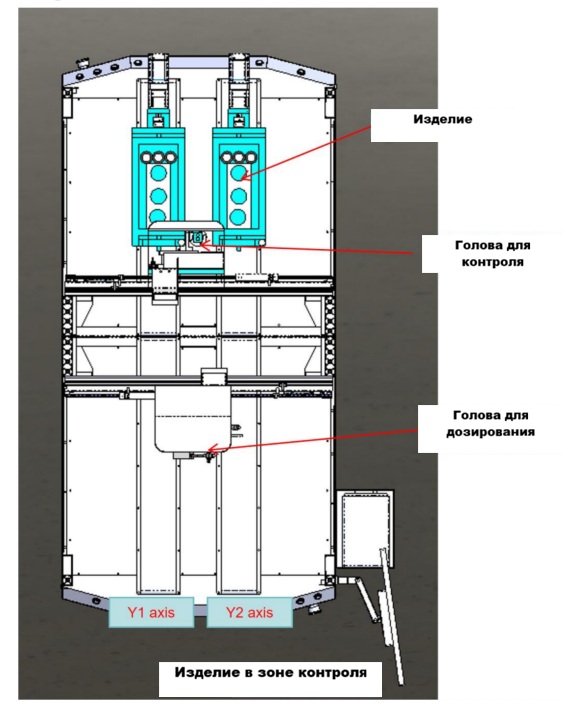
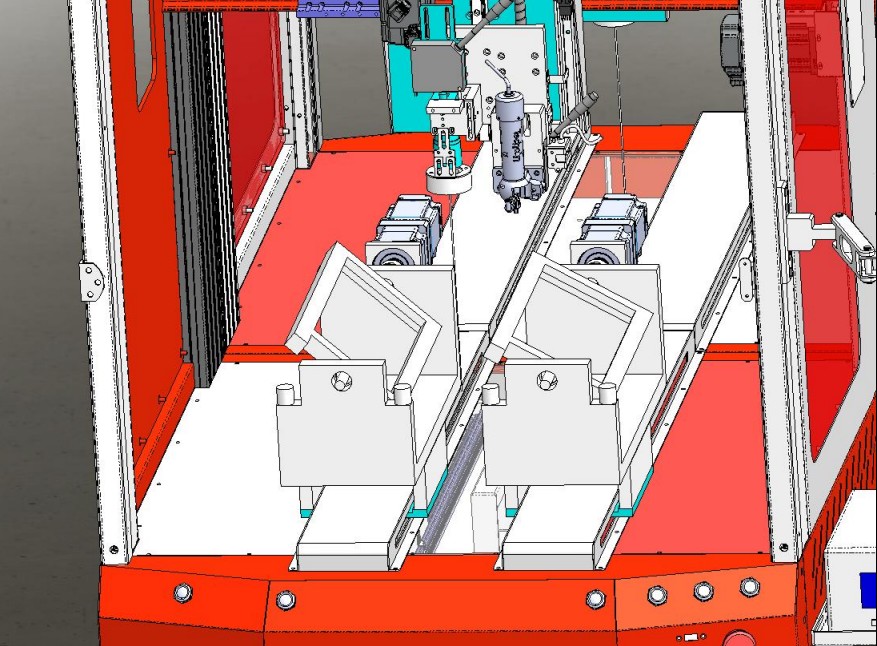
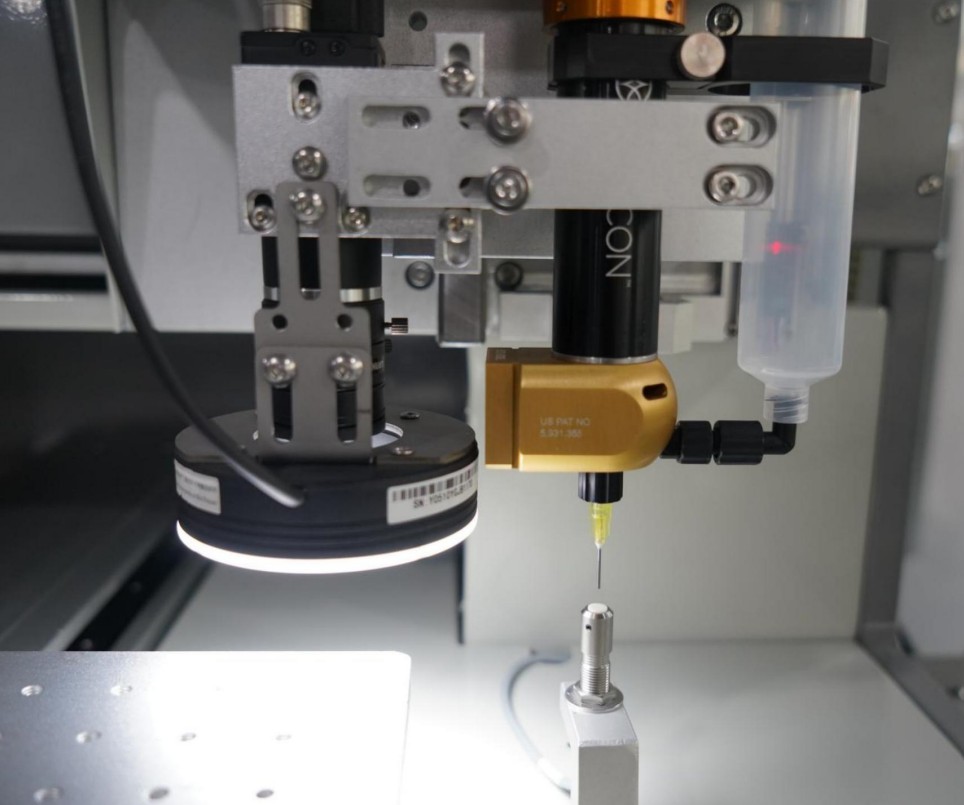
Описание системы:| Установка дозирования с двумя независимыми рабочими платформами, перемещающимися по осям Y и двумя рабочими головами для дозирования и проверки; | ||||
|
После завершения дозирования в зоне работы головки A изделие автоматически перемещается в зону работы головки B для проверки нанесения. 1. Когда головка A дозирует на оси Y1, головка B проверяет нанесение на оси Y2 2. Когда головка A дозирует на оси Y2, головка B проверяет нанесение на оси Y1 |
||||
Особенности системы:
| Платформы с функцией переворота изделия; | ||||
| Высокоточные серводвигатели и ШВП обеспечивают стабильную и точную работу; | ||||
| Промышленная CCD-камера для распознавания реперных знаков и корректировки смещения платы | ||||
| Визуальная система облегчает программирование и обеспечивает высокую точность дозирования; | ||||
| ПО позволяет программировать с помощью следующих функций: точка, прямая линия, круг, прямоугольник и другие графические команды; | ||||
| Функция автоматической корректировки высоты оси Z после замены иглы; | ||||
| Функция измерения диаметра нанесённого материала. |
Галерея
Спецификация
| Рабочая зона: | 300х160 мм, 2 шт. |
| Рабочие платформы: | 2 шт. |
| Рабочая голова A: | дозирование |
| Рабочая голова B: | контроль |
| Оси перемещения: | X1, X2, Y1, Y2, Z1, Z2 |
| Система перемещения: | серводвигатели, ШВП |
| Максимальная скорость перемещения: | 500 мм/с |
| Программирование: | с помощью камеры |
| Точность позиционирования: | ±0,05 мм |
| Повторяемость: | ±0,05 мм |
| Визуальная система: |
определение реперных знаков и коррекция позиций, измерение диаметра нанесённого материала |
| Разрешение камеры: | 12 Мп |
| Точность измерения диаметра дозирования: | ± 0,15-0,2 мм |
| Угол поворота платформы: | 180⁰ |
| Управление: | промышленный ПК |
| ОС: | Windows, английский интерфейс |
| Пневмопитание: | 0,6 МПа |
| Электропитание: | 220 В, 50/60 Гц |
| Габариты (ДхШхВ): | индивидуально |